Solvente puro o diluente: differenze

Solvente puro o diluente: quali differenze nella distillazione?
Nel linguaggio corrente, “solvente” e “diluente” vengono spesso usati come sinonimi, anche da chi lavora ogni giorno con questi prodotti. Quando si parla di distillazione, però, la differenza non è solo terminologica: incide direttamente su come si comporta il prodotto in caldaia, su quanto solvente pulito si riesce a recuperare e su quanto deve essere sofisticato l’impianto che lo tratta.
In questo articolo vediamo nel dettaglio cosa distingue un solvente puro da un diluente, perché questa differenza si traduce in un diverso intervallo di ebollizione, come cambia la resa della distillazione e quale impatto ha sulla configurazione dell’impianto.
Solvente singolo e diluente: di cosa parliamo davvero
Un solvente puro è una sostanza chimica singola: acetone, toluene, xilene, isopropanolo, per fare alcuni esempi. Ha una composizione chimica definita e, di conseguenza, proprietà fisiche costanti e prevedibili.
Un diluente è invece una miscela di più solventi, combinati in proporzioni specifiche per ottenere determinate caratteristiche: velocità di evaporazione, potere solvente, compatibilità con un certo tipo di inchiostro, vernice o resina. Il diluente nitro, ad esempio, è tipicamente una miscela di esteri, chetoni, alcoli e idrocarburi aromatici.
Nella maggior parte dei processi industriali — stampa, verniciatura, pulizia di componenti meccanici — non si lavora quasi mai con un solvente singolo “allo stato puro”, ma con miscele pensate per uno specifico impiego. Questo è il motivo per cui, quando si parla di recupero e distillazione, la distinzione tra solvente puro e diluente è tutt’altro che accademica: definisce come si comporterà il prodotto una volta nella caldaia del distillatore.
Intervallo di ebollizione: la differenza che conta di più
Il punto di ebollizione è la temperatura alla quale un liquido passa allo stato gassoso, ed è il parametro su cui si basa l’intera distillazione.
Un solvente puro evapora a una temperatura specifica e costante. Un diluente, essendo una miscela di più solventi con punti di ebollizione diversi, evapora invece su un intervallo di temperature: i componenti più volatili passano allo stato gassoso per primi, seguiti via via da quelli con temperatura di ebollizione più alta.
C’è un ulteriore elemento da considerare: uno stesso solvente, se contaminato, evapora a una temperatura superiore rispetto al solvente puro, in misura proporzionale al tipo e al grado di contaminazione. Per questo motivo un impianto di distillazione ben progettato non lavora su un singolo valore di temperatura, ma deve poter gestire un range, regolando il processo in funzione di ciò che sta effettivamente evaporando in quel momento.
Un caso particolare, che vale la pena menzionare, è quello degli azeotropi: miscele di due o più liquidi che, a una determinata composizione, evaporano mantenendo la stessa proporzione tra i componenti, comportandosi come se fossero un’unica sostanza. Quando un diluente si avvicina a una composizione azeotropica, la separazione per distillazione semplice diventa più complessa, ed entrano in gioco configurazioni di impianto più evolute.
Resa della distillazione: solvente puro vs miscela
La resa — cioè la percentuale di solvente pulito che si riesce a recuperare rispetto al solvente sporco di partenza — è il dato che più interessa a chi valuta l’acquisto di un distillatore, perché è direttamente legato al ritorno economico dell’investimento.
Con un solvente puro la resa è generalmente più prevedibile: il processo lavora su un punto di ebollizione definito, la separazione dal contaminante è più netta e i parametri dell’impianto possono essere impostati con maggiore precisione.
Con un diluente, la resa dipende da più variabili: la composizione della miscela, l’eventuale presenza di componenti che formano azeotropi, il grado di contaminazione e il tipo di residuo da separare. Non significa che la resa sia necessariamente più bassa — un impianto correttamente dimensionato e configurato può comunque recuperare fino al 90% del solvente sporco trattato, con un residuo da smaltire ridotto a circa il 10% — ma il processo richiede un controllo più attento durante tutte le fasi, dal riscaldamento alla condensazione.
In entrambi i casi, il solvente recuperato mantiene le stesse proprietà chimico-fisiche di partenza: passa da uno stato liquido miscelato con il contaminante a uno stato gassoso, per poi ritornare liquido — pulito e pronto per essere reimpiegato nel processo produttivo.
Configurazione dell’impianto: perché la miscela è più esigente
Distillare un solvente puro è, in linea generale, il caso più semplice: temperatura di lavoro fissa, comportamento prevedibile, meno variabili da controllare durante il ciclo.
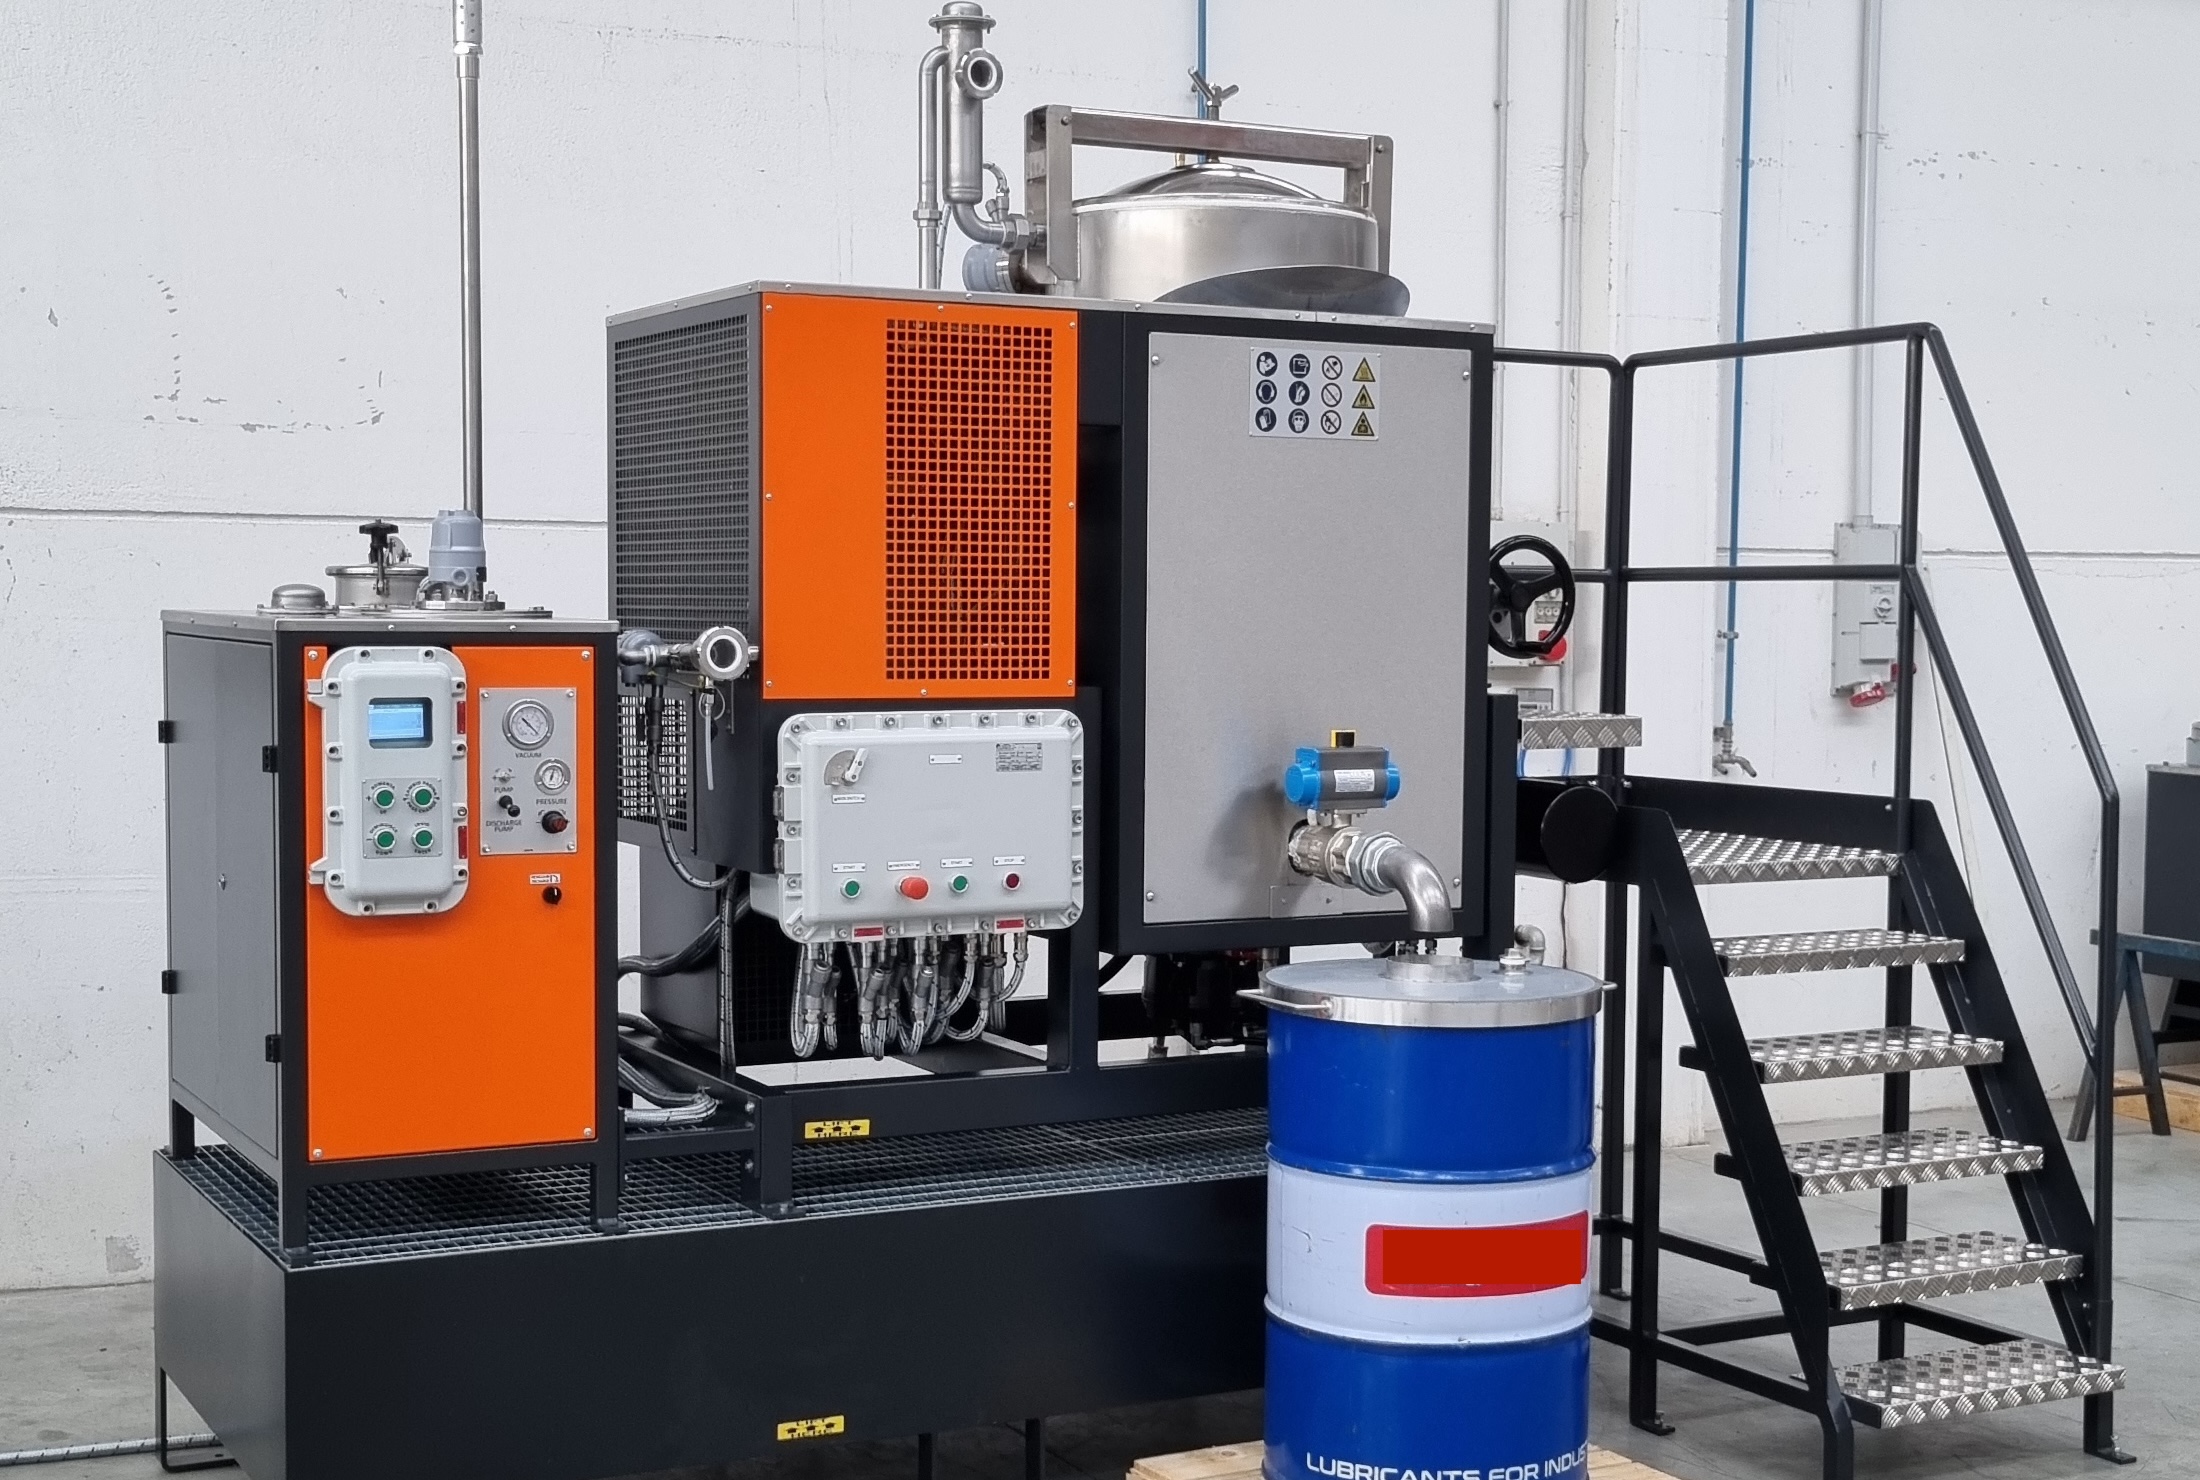
Distillare un diluente richiede invece un impianto in grado di gestire un intervallo di ebollizione più ampio, spesso munito di generatore di vuoto, e — nei casi di miscele complesse — la possibilità di lavorare in automatico con fasi di temperature diverse durante lo stesso ciclo di distillazione.
A questo si aggiungono altri parametri che il produttore del distillatore deve conoscere per configurare correttamente l’impianto: la solubilità del solvente in acqua (rilevante soprattutto per i solventi alogenati, non solubili in acqua), l’acidità del prodotto, che se elevata può risultare corrosiva per i componenti a contatto, e naturalmente l’infiammabilità, che incide sulle scelte in materia di sicurezza.
Tutte queste informazioni sono normalmente riportate sulla scheda di sicurezza (SDS) del prodotto trattato. Per questo, prima di scegliere un distillatore, è sempre consigliabile condividere la scheda di sicurezza del solvente o del diluente con il produttore: è il modo più affidabile per individuare la configurazione più adatta a quel prodotto specifico, evitando rischi ed errori di dimensionamento.
Come orientarsi nella scelta del distillatore
Per capire quale configurazione serve davvero, prima di rivolgersi al fornitore è utile avere chiari alcuni elementi:
- che tipo di solvente o diluente va trattato, e se si tratta di una sostanza singola o di una miscela;
- qual è il suo intervallo di ebollizione (informazione reperibile sulla scheda di sicurezza);
- quali volumi di solvente sporco vengono generati e con quale frequenza;
- se il prodotto presenta rischi particolari — infiammabilità, acidità, componenti alogenati — che richiedono dotazioni di sicurezza specifiche.
Sulla base di queste informazioni, un distillatore per solventi ben configurato — sia che si tratti di un solvente singolo, sia di una miscela più complessa — permette di recuperare gran parte del prodotto sporco, riducendo i costi di acquisto di nuovo solvente e i costi di smaltimento, oltre all’impatto ambientale legato a queste attività. È esattamente il tipo di valutazione che, in Ciemme, affrontiamo insieme a ogni cliente prima di proporre la configurazione più adatta al suo processo produttivo: se vuoi capire qual è la soluzione più indicata per il tuo caso, contattaci per una consulenza.
Domande frequenti
Qual è la differenza tra solvente e diluente? Il solvente puro è una sostanza chimica singola, con un punto di ebollizione costante. Il diluente è una miscela di più solventi combinati in proporzioni specifiche, ed evapora su un intervallo di temperature anziché a un valore fisso.
Si può distillare qualsiasi miscela di solventi? Nella maggior parte dei casi sì, ma la difficoltà del processo dipende dalla composizione della miscela. Quando alcuni componenti tendono a formare un azeotropo, la separazione per distillazione semplice diventa più complessa e può richiedere configurazioni di impianto dedicate.
Qual è la resa media di un distillatore per solventi? Con un impianto correttamente dimensionato e configurato è possibile recuperare fino al 90% del solvente sporco trattato, sia nel caso di un solvente puro sia di un diluente, riducendo il residuo da smaltire a circa il 10%.